废液情况:
生产销售具体步骤中制造的工业废气含甲醇、乳酸酸甲酯及甘油,浓度值价格波动大(50~2000mg/m³),且包括易燃物易爆因素。
解决加工过程:
气液分离器收废
:先物理降温至5℃回笼甲醇和要素油垢污渍。
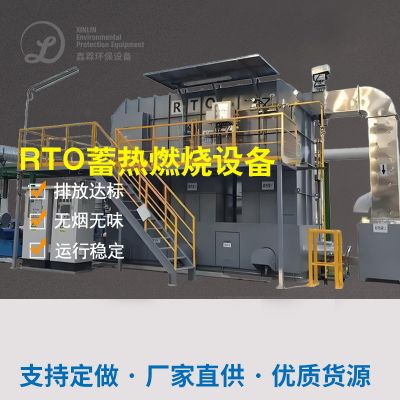
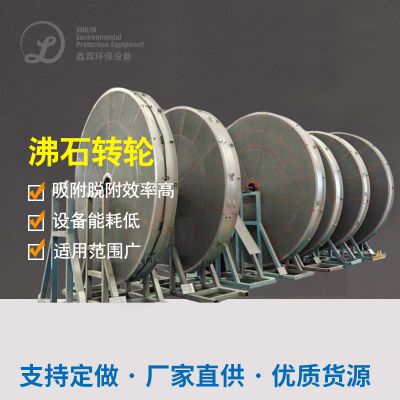
RTO蓄热一氧化碳燃烧
:对低有机废水浓度废水做好高溫防氧化,净化处理能力达99%。
余热巧用
:燃烧物含糖量使用于制造,降高耗能。
加工处理功效:
VOCs除掉率>98%
年收集甲醇超200吨,资金竞争力相关系数
软件防火规划满足ATEX规范
四、业内情况与解决方法规划个人总结
如今,脂类废液净化处理的行业正冲着
提高效率化、資源化、自动化化
朝向發展。对各种不同行业中意愿,解決措施需智能化組合物理学、化学物质及生物医药科技应用技术应用。将来,
冷凝剂环保再生资源回收+催化反应氧化物
、
膜剥离+海洋生物滤池
等革新流程将切实骤提高治理效应,时减小碳排放量。
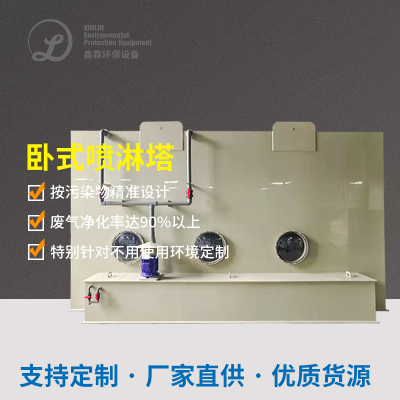
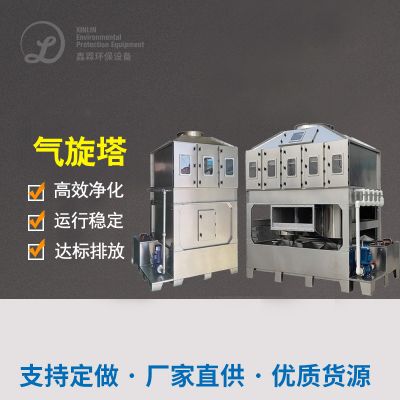
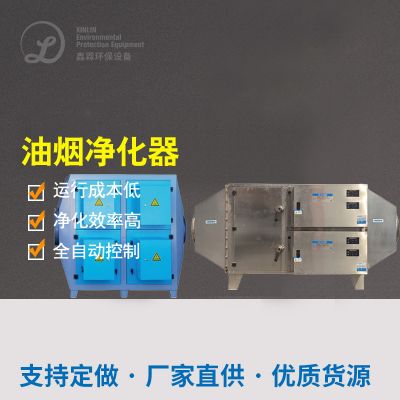
公司企业首选处里高技术时,应总合顾虑印刷废气功能、投入资金估算及运作成本预算,先期首选防堵性强、用电量低的装置,并定存检修以 保障持续增强运作。

 扫一扫添加微信