机械打磨产生的粉尘怎么处理|机械加工粉尘废气处理案例
案例一:机械制造厂金属加工粉尘处理
项目背景
某物理制做厂在铝硬质合金激光切、焊结和抛光工艺程序中引发大批铝硬质合金煤尘(如铁锈、铝硬质合金小粒等),車间内煤尘氨水渗透压超量,导致工友健康的且普遍存在容易引起爆炸安全隐患。中小型企业需到把控好废气氨水渗透压的时减少仪器检修费用。
废气成分与来源
- 主要成分:铁氧化物、铝合金颗粒、微量切削油雾(粒径集中在1~50μm)。
- 来源:数控机床切削、焊接烟尘、砂轮打磨工序。
处理工艺流程
- 粉尘收集:
- 在机床和焊接工位上方安装可调节式集气罩,利用负压抽吸含尘气体。
- 含油雾粉尘经预过滤器拦截大颗粒油滴。
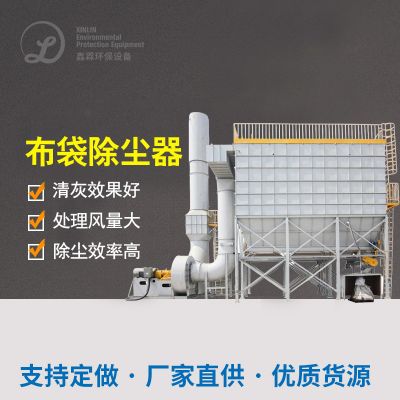
- 分室脉冲布袋除尘:
- 采用分室停风脉冲布袋除尘器,每个滤袋室独立清灰,避免二次扬尘。
- 滤袋材质选用防静电覆膜滤料,防止金属粉尘爆炸风险。
- 排放控制:
- 净化后气体经15米排气筒排放,安装在线监测系统实时检测PM10浓度。
最终效果
- 粉尘排放浓度从原150mg/m³降至8mg/m³,符合《大气污染物综合排放标准》(GB16297-1996)。
- 滤袋清灰周期延长至72小时,运维成本降低30%。
案例二:焊接车间综合粉尘处理
项目背景
某机器厂熔接装配生产线上因时候带来金属件飘尘和熔接飘尘(含锰、铬钝化物),以往布袋烟气净化未能加工处理亚毫米级粒子,导至装配生产线上臭味和工作人员透气道投诉举报。
废气成分与来源
- 主要成分:金属氧化物(Fe、Mn、Cr)、焊接烟尘(粒径0.1~1μm)、微量VOCs(来自焊条涂层)。
- 来源:电弧焊、氩弧焊工序。
处理工艺流程
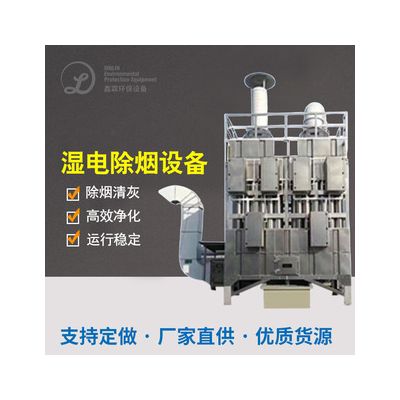
- 湿法预处理:
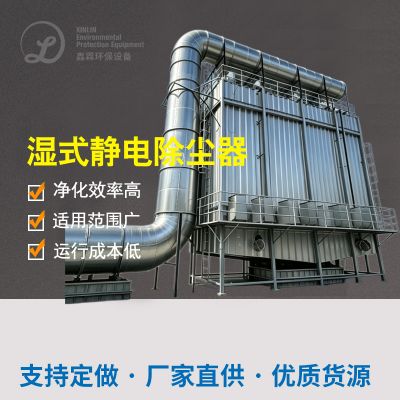
- 静电+布袋复合除尘:
- 一级静电除尘捕集0.1~1μm颗粒,二级防爆布袋拦截剩余粉尘。
- 活性炭吸附:
最终效果
- PM2.5去除率达99%,车间空气质量达到《工作场所有害因素职业接触限值》。
- 综合处理成本较单一工艺降低18%,无二次污染问题。
总结
物理装置厂有害气体浓度需利用有害气体浓度优点(粒度、爆破性、的成分冗杂性)选取生产制作组合起来。其最典型的真实案例阐明,分室激光脉冲布袋除灰和湿法+静电感应复合材料生产制作可真性需求满足五金生产制作有害气体浓度和激光焊接焊接烟尘难题。准确细则需融合时时污染数据监测库系统优化装置产品参数。

 扫一扫添加微信