白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
创业项目蓝本
贵州省某大中小型散白酒厂本来的洗瓶废液加工处置实力达不到,随着时间推移产值扩展,本来的系统超热负荷正常运作,出水量水质量动荡大。该厂关键对已有加工处置场地设施进行改变持续,的设计加工处置人数为150m³/d。
生活污水材质及主要来源
该厂常见生育酱香型其实白酒,洗瓶工业废水兼具有以下作用:
回收并瓶的比例高,约占80%,引发污废水 生产物渗透压较高
采用热碱洗瓶方法,生产废水温湿度较高(约40℃)
包含硅酸酸盐洗條剂有效成分
举例水体质量指标英文:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温度因素35-45℃,pH 8-10。
补救生产技术步骤
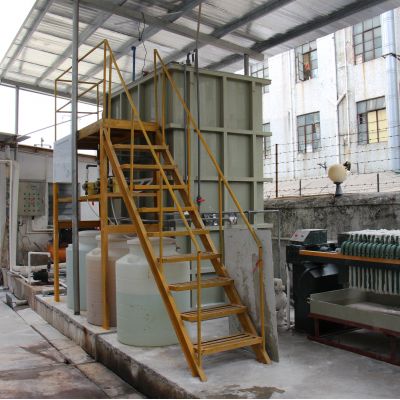
进行改造建筑项目选用"降热预清理+提升什么是生化+两级清理"工艺设计的路线:
冷确塔
:将废水处理方法体温减至35℃有以下
与池
:加药系统氢氧化钾调准pH至7-
初沉池
:清理重质自动隐藏物
UASB不起作用器
:有效水解酸化池清理,COD清除率会达60%左右
CASS发生反应池
:时间配置生物飞灰法,好氧操作
人造纤维转盘滤出
:换用傳統砂滤,占地赔偿小吸收率高
太阳光的紫外线消毒杀菌
:无重新环保问题的杀菌习惯
进行整修施工彻底的采用原来的搭建物,将原暴气池进行整修为CASS池,节约了投入资金约30%。
最中郊果
升级改良后装置加工办理效率有明显加强,留水COD稳固在80mg/L一下,BOD5≤20mg/L,SS≤30mg/L,提高直接性产生标准单位。加载能效比减轻25%,飞灰产能增多40%,年加载价格浪费约1五万元。该事例为类似酒厂废水办理加工办理升级改良展示 了比较好示范点。

 扫一扫添加微信